Genauigkeit in der mechanischen Lineartechnik:
Positionier-, Wiederhol- und Ablaufgenauigkeit
Positioniergenauigkeit, Wiederholgenauigkeit und Ablaufgenauigkeit beschreiben drei verschiedene Eigenschaften einer Lineareinheit. Die Positioniergenauigkeit sagt, wie weit die erreichte Position von der Sollposition abweicht. Die Wiederholgenauigkeit sagt, wie genau dieselbe Position unter gleichen Bedingungen immer wieder erreicht wird. Die Ablaufgenauigkeit beschreibt, wie gerade und ruhig der Schlitten seine Bahn fährt.
Für die Praxis heißt das: Eine Lineareinheit kann sehr wiederholgenau und trotzdem weniger positioniergenau sein. Wer Genauigkeit anfragt, sollte deshalb sagen, welche der drei Größen zählt. Diese Seite erklärt die Begriffe, die Einflussgrößen und die Kennwerte, mit denen HSB Automation arbeitet.
Positioniergenauigkeit
Wie weit die erreichte Position von der Sollposition abweicht.
Mehr erfahren →Wiederholgenauigkeit
Wie genau dieselbe Position unter gleichen Bedingungen immer wieder erreicht wird.
Mehr erfahren →Die drei Genauigkeiten auf einen Blick
| Begriff | Was beschrieben wird | Wovon sie vor allem abhängt |
|---|---|---|
| Positioniergenauigkeit | Abweichung zwischen Soll- und Istposition über den Verfahrbereich | Steigungs- oder Teilungsgenauigkeit, Spiel, Temperatur, Elastizität |
| Wiederholgenauigkeit | Streuung beim wiederholten Anfahren derselben Position unter gleichen Bedingungen | Spiel im Antrieb (Axialspiel der Mutter, Zahnspiel) |
| Ablaufgenauigkeit | Abweichung der Schlittenbewegung von der idealen Bahn | Geradheit von Profil und Führung, Montage, Unterbau |
Die Gesamtgenauigkeit eines Punktes im Raum setzt sich aus mehreren Anteilen zusammen: der Geradheit der Schlittenbewegung, den Nick- und Gierwinkeln, der Rechtwinkligkeit der Achsen zueinander in Mehrachssystemen und der Positionsgenauigkeit. Die Positionsgenauigkeit wiederum umfasst Positionstoleranz, Umkehrspanne und Positionsstreubreite.
Genauigkeit bei Lineareinheiten mit Kugelgewindetrieb
Bei Lineareinheiten mit Spindelantrieb hängt die Positioniergenauigkeit von drei Größen ab: der Steigungsabweichung der Spindel, den Temperaturverhältnissen und dem Axialspiel der Mutter. Die Wiederholgenauigkeit hängt nur vom Axialspiel der Mutter ab.
Steigungsgenauigkeit der Spindel
HSB bestellt die Kugelgewindespindeln in der Steigungsgenauigkeit nach ISO 3408-3. Standard ist die Klasse T7, genauere Spindeln sind auf Anfrage möglich. Die Norm legt je Klasse die zulässige Steigungsabweichung fest:
0,130 mm
T9
0,052 mm
T7 (Standard bei HSB)
0,023 mm
T5
0,012 mm
T3
Gerollte Kugelgewindespindeln sind in vielen Automatisierungsanwendungen ein wirtschaftlicher Standard. Für sehr hohe Präzisionsanforderungen kommen geschliffene Spindeln in Frage – mit deutlichem Mehrpreis. Entscheidend ist, die Genauigkeitsklasse an der tatsächlichen Anforderung auszurichten.
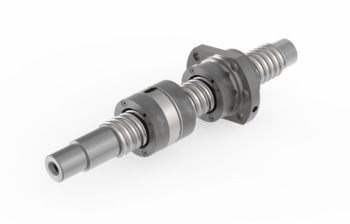
Axialspiel der Kugelgewindemutter
| Spindelsteigung | Standard-Einzelmutter | spielarme Mutter |
|---|---|---|
| 5 und 10 mm | ca. 0,04–0,06 mm | 0,02 mm |
| 20 und 25 mm | ca. 0,06–0,08 mm | 0,02–0,04 mm |
| 40 und 50 mm | ca. 0,08–0,15 mm | 0,03–0,08 mm |
Das Spiel steigt mit der Steigung.
Spielarme Muttern gibt es nicht bei Nenndurchmesser 12 mm.
Vorgespannte Doppelmuttern sind spielfrei. Die Vorspannung verkürzt aber die Lebensdauer.
Spielfreiheit über Kugelselektion ist möglich, wirkt sich aber negativ auf Lebensdauer und Laufverhalten aus.
Trapezgewindetrieb
Lineareinheiten mit Trapezgewindetrieb erreichen eine Wiederholgenauigkeit von ± 0,1 mm. Der Wert gilt für den Neuzustand.
Genauigkeit bei Lineareinheiten mit Zahnriemenantrieb
Bei Zahnriemeneinheiten hängt die Positioniergenauigkeit von der Teilungsgenauigkeit und der Dehnung des Riemens, den Reibungsverhältnissen, dem Zahnspiel der Synchronscheibe und der Temperatur ab. Die Wiederholgenauigkeit hängt nur vom Zahnspiel ab.
0,1 mm
Teilung 5
0,2 mm
Teilung 10
0,4 mm
Teilung 20
Weil sich der Riemen unter Last dehnt, schwankt die Positioniergenauigkeit mit Last und Schlittenposition. Bei konstanten Lasten erreichen Zahnriemeneinheiten eine gute Wiederholgenauigkeit. Wo hohe Positioniergenauigkeit unter wechselnder Last gefragt ist, ist der Kugelgewindetrieb meist die bessere Wahl.
Ablaufgenauigkeit: Profil und Führung
Die Ablaufgenauigkeit hängt vor allem davon ab, wie genau Tragprofil und Führung gefertigt sind und wie eben der Unterbau ist. HSB unterscheidet unbearbeitete und mechanisch bearbeitete Aluminium-Grundprofile:
| Baureihe | Standard | Option |
|---|---|---|
| HSB-beta® (unbearbeitetes Profil) | 0,5 mm je 1.000 mm | selektiert: 0,3 mm je 1.000 mm |
| HSB-alpha® und HSB-delta® (bearbeitetes Profil) | 0,1 mm je 1.000 mm | hochgenau: 0,05 mm je 1.000 mm |
| HSB-gamma® und HSB-sigma® | 0,5 mm je 1.000 mm | --- |
Rollenführung oder Profilschienenführung
HSB-Rollenführung:
für leichte bis mittlere Belastung, Geschwindigkeiten bis 8 m/s, für die meisten Anwendungen als wartungsfrei einstufbar.
Profilschienenführung
für mittlere bis große Belastung, Geschwindigkeiten bis 5 m/s, steif und präzise.
Für hohe Ablauf- und Positioniergenauigkeit unter Last ist die Profilschienenführung die passende Wahl. Die Rollenführung ist dort im Vorteil, wo Geschwindigkeit und geringer Wartungsaufwand zählen.
Was die Genauigkeit in der Praxis verändert
Temperatur:
Wärme aus Reibung, Motor und Prozess verlängert die Spindel und verändert die Vorspannung. Bei langen Spindeln und hoher Einschaltdauer ist das ein messbarer Anteil der Positionsabweichung.
Last und Beschleunigung:
Elastische Verformung von Riemen, Profil und Führung wächst mit der Last.
Unterbau und Montage:
Ein unebener Unterbau überträgt sich direkt auf die Ablaufgenauigkeit. Fluchtung und Ausrichtung entscheiden mit.
Verschleiß:
Die Kennwerte gelten im Neuzustand. Über die Lebensdauer verändern sich Spiel und Vorspannung.
Messsystem und Regelung:
Ein direktes Wegmesssystem kann Spiel und Wärmedehnung teilweise ausgleichen, ersetzt aber keine mechanische Grundqualität.
Welche Normen gelten
| Norm / Richtlinie | Inhalt |
|---|---|
| ISO 3408-3 | Kugelgewindetriebe – Abnahmebedingungen und Abnahmeprüfungen, darin die Genauigkeitsklassen der Steigung |
Genauigkeit richtig spezifizieren
Eine Angabe wie „Genauigkeit 0,05 mm“ allein reicht für die Auslegung nicht. Mit diesen Angaben lässt sich die passende Lineareinheit gezielt auslegen:
Welche Größe zählt: Positionier-, Wiederhol- oder Ablaufgenauigkeit?
An welchem Punkt wird gemessen – am Schlitten oder am Werkzeug?
Wird die Position aus einer oder aus beiden Richtungen angefahren?
Verfahrweg, Last, Beschleunigung und Einbaulage
Temperaturbereich und Einschaltdauer
Gibt es ein externes Wegmesssystem?
Häufige Fragen zur Genauigkeit
Was ist der Unterschied zwischen Positioniergenauigkeit und Wiederholgenauigkeit?
Die Positioniergenauigkeit beschreibt die Abweichung zwischen Soll- und Istposition. Die Wiederholgenauigkeit beschreibt, wie genau dieselbe Position unter gleichen Bedingungen wiederholt erreicht wird.
Was bedeutet Ablaufgenauigkeit?
Die Ablaufgenauigkeit beschreibt, wie stark die Schlittenbewegung von der idealen, geraden Bahn abweicht. Sie hängt vor allem von Profil, Führung und Unterbau ab.
Wie genau sind die Kugelgewindespindeln in HSB-Lineareinheiten?
HSB bestellt die Spindeln in der Steigungsgenauigkeit nach ISO 3408-3. Standard ist die Klasse T7 mit höchstens 0,052 mm Steigungsabweichung je 300 mm. Genauere Spindeln sind auf Anfrage möglich.
Wovon hängt die Wiederholgenauigkeit bei Spindelantrieb ab?
Nur vom Axialspiel der Kugelgewindemutter. Bei einer Standard-Einzelmutter mit 5 oder 10 mm Steigung liegt es bei ca. 0,04–0,06 mm, bei einer spielarmen Mutter bei 0,02 mm.
Wie wiederholgenau ist eine Lineareinheit mit Trapezgewindetrieb?
Im Neuzustand ± 0,1 mm.
Wie groß ist das Zahnspiel bei Zahnriemeneinheiten?
0,1 mm bei Teilung 5, 0,2 mm bei Teilung 10 und 0,4 mm bei Teilung 20. Das Zahnspiel bestimmt die Wiederholgenauigkeit.
Passende HSB-Baureihen


Genauigkeit auslegen lassen
„Welche Genauigkeit bietet die Lineareinheit?“ gehört zu den häufigsten Fragen im Erstgespräch. Die Antwort hängt vom Antrieb, von der Führung und vom Einsatz ab.